一根纖維的差距——長纖維 PEEK vs 短纖維 PEEK
- 發(fā)布時間:2026.08.08
- 閱讀:425次
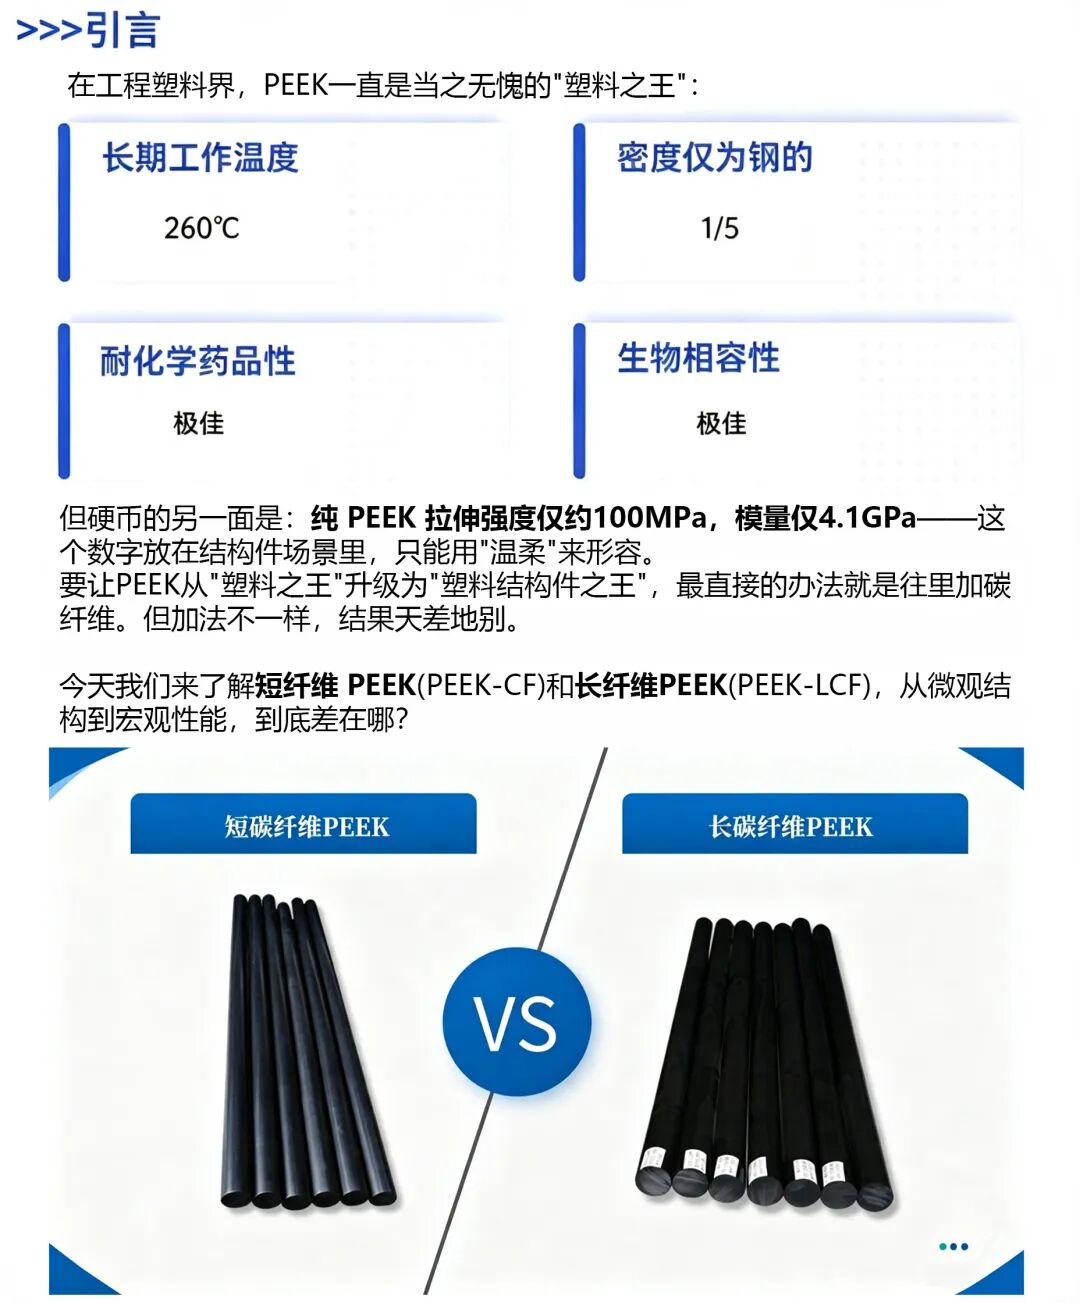
一根纖維的差距——長纖維 PEEK vs 短纖維 PEEK
先搞清楚:什么叫"短",什么叫"長"?
根據(jù)纖維保留長度的不同,纖維增強(qiáng)PEEK復(fù)合材料通常分為三大類:
| 形態(tài) | 典型纖維長度 | 行業(yè)叫法 |
|---|---|---|
| 短纖維 | 0.2–0.6 mm | SCF |
| 長纖維 | ≥ 5 mm,顆粒內(nèi)通常 6–12 mm | LCF |
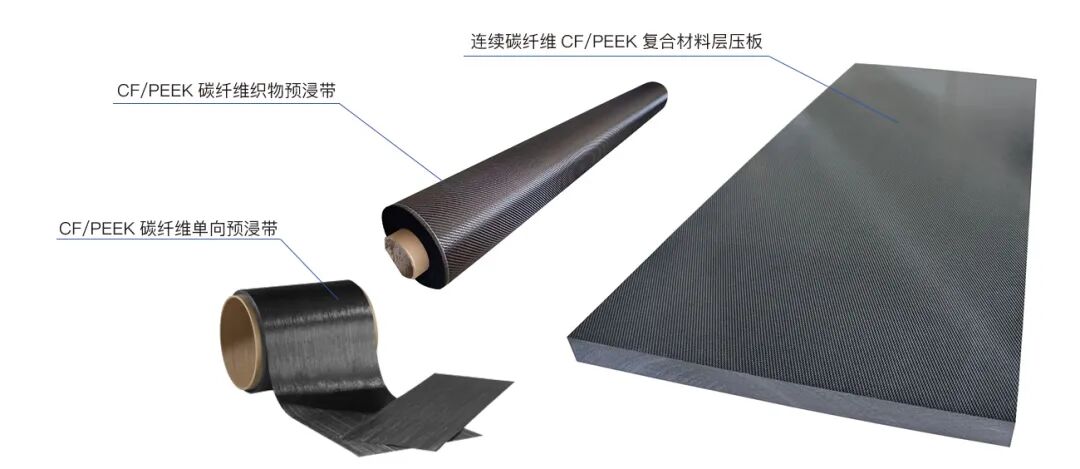
| 連續(xù)纖維 | 連續(xù)長度,以預(yù)浸料/單向帶/織物形式存在 | CF/PEEK 預(yù)浸料 |
長碳纖維比短碳纖維長25倍以上。
這"一根纖維"長出來的25倍,恰恰是決定性能天花板的關(guān)鍵。
短纖維 PEEK的制作工藝和性能參數(shù)
制造工藝
短纖維PEEK最常見的形態(tài)是CF30-PEEK粒料(碳纖維含量 30%),生產(chǎn)工藝分兩條路線:
雙螺桿擠出造粒:先將短切碳纖維與PEEK樹脂熔融混煉,再切粒。這是最成熟的路線,粒料流動性好,能直接上注塑機(jī)。
棒板擠出/模壓:用同樣的粒料,擠出或模壓成棒材、板材,再CNC機(jī)加工成零件。這種路線適合小批量、復(fù)雜結(jié)構(gòu)件。
性能數(shù)據(jù)
以PEEK-CF30為例:
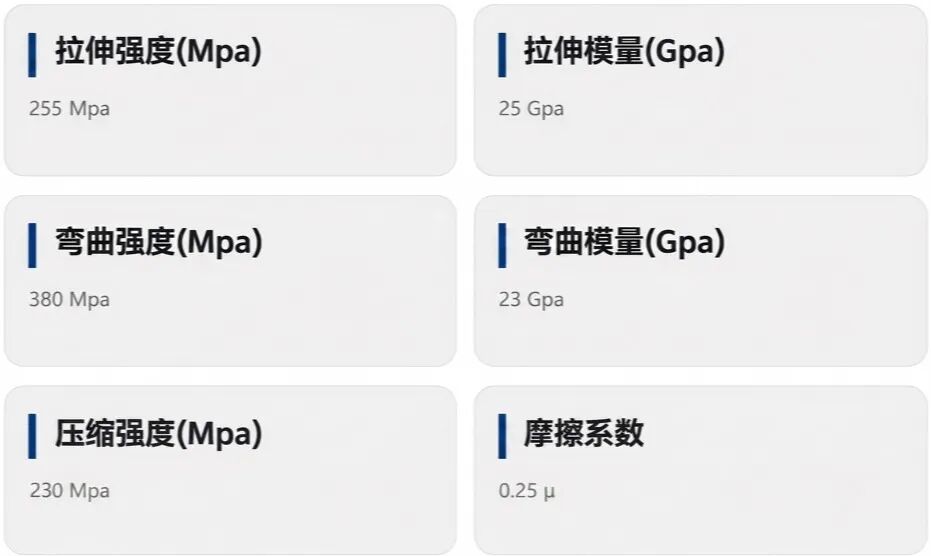
短纖維 PEEK 的"基因缺陷"
在注塑過程中,纖維會沿熔體流動方向高度取向,導(dǎo)致顯著的各向異性——順纖維方向強(qiáng),垂直方向弱。同時,每根纖維的端部都是應(yīng)力集中點,受力時容易從此處引發(fā)裂紋。
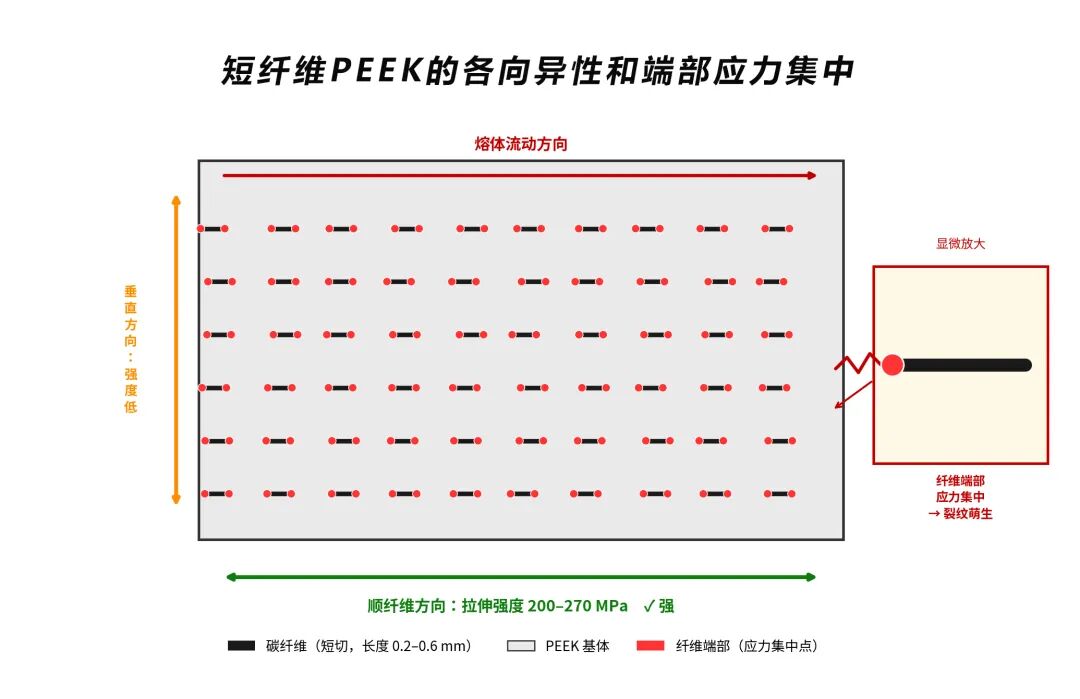
這就是為什么短纖維PEEK在抗沖擊、抗蠕變、抗疲勞這三大指標(biāo)上,始終存在上升空間。
長纖維 PEEK的制作工藝和性能參數(shù)
制造工藝
長纖維PEEK的制造核心是:如何讓6–12 mm的長纖維在 PEEK 基體里"活"到制品成型那一刻。主要工藝有兩條:
LFT-D(長纖維增強(qiáng)熱塑性直接成型):邊擠出邊把連續(xù)碳纖維粗紗拉入雙螺桿,長纖維被切到指定長度后直接進(jìn)入模壓/注塑環(huán)節(jié)。纖維保留長度可達(dá) 5mm以上。
造粒-注塑路線:先生產(chǎn)PEEK-LCF顆粒(纖維沿顆粒軸向完整保留),再注塑成型。這種顆粒本身就是預(yù)浸料結(jié)構(gòu)。
性能數(shù)據(jù)
以PEEK-LCF30為例:
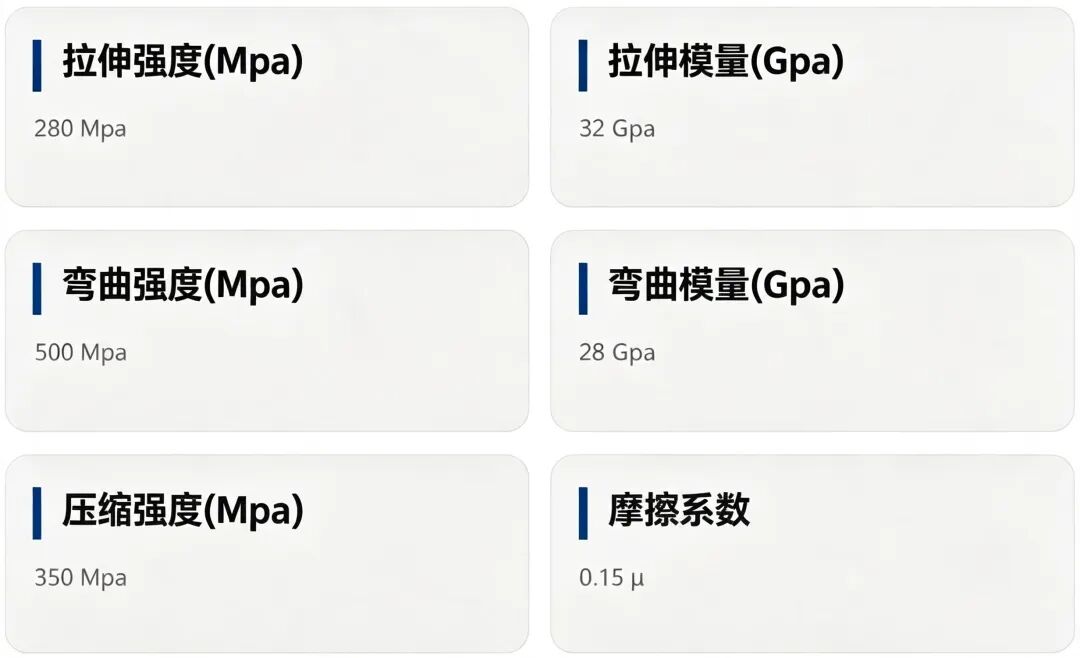
關(guān)鍵洞察
長碳纖維在PEEK基體內(nèi)形成三維互穿網(wǎng)絡(luò),受力時纖維橫跨裂紋兩面持續(xù)耗能,這是短纖維完全做不到的。
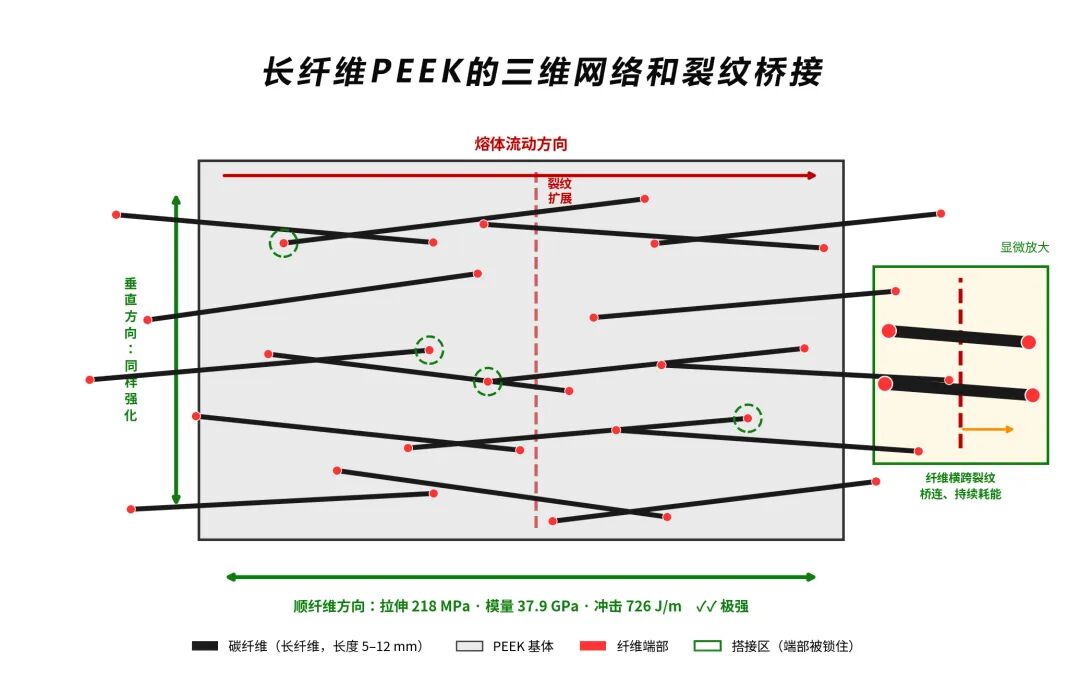
一句話概括:短纖維PEEK是"先切碎再混",長纖維 PEEK 是"先混再小心別切碎"。這決定了長纖維的工藝難度和成本。
拓展延伸,連續(xù)纖維CF /PEEK
當(dāng)纖維從"長"升級為"連續(xù)",性能直接進(jìn)入"塑料碳板"級別:
工藝采用預(yù)浸料鋪層 + 熱壓成型,或者自動鋪絲(AFP)/ 纏繞成型。
選型決策參考
| 您的工況 | 推薦選項 | 理由 |
|---|---|---|
| 復(fù)雜薄壁注塑件,無極端沖擊 | PEEK?CF | 流動性好、成本可控 |
| 一般高溫結(jié)構(gòu)件(≤200℃) | PEEK?CF | 性價比最高 |
| 反復(fù)沖擊、振動、交變載荷 | PEEK?LCF | 三維網(wǎng)絡(luò)抗沖擊 |
| 200℃ 以上持續(xù)承載 | PEEK?LCF | 高溫剛度保持率領(lǐng)先 |
| 主承力結(jié)構(gòu)件 | 連續(xù)CF/PEEK復(fù)材性能 | 直接對標(biāo)碳板 |
結(jié)語
回到開頭那個問題:同樣是"碳纖維增強(qiáng)PEEK",為什么有的能替代鋁合金做主承力件,有的只能注塑成塑料殼體?
答案就在那一根纖維的"長度"上。
短纖維PEEK是 "更強(qiáng)的塑料"——適合復(fù)雜結(jié)構(gòu)件、一般高溫場景,是性價比之王。
長纖維PEEK是 "塑料里的鈦合金"——為極限工況而生,是可靠性之王。
連續(xù)CF/PEEK復(fù)材是 "熱塑性的碳纖維板"——直接對標(biāo)鋁合金,是結(jié)構(gòu)件之巔。
沒有最好的材料,只有最對的材料。


